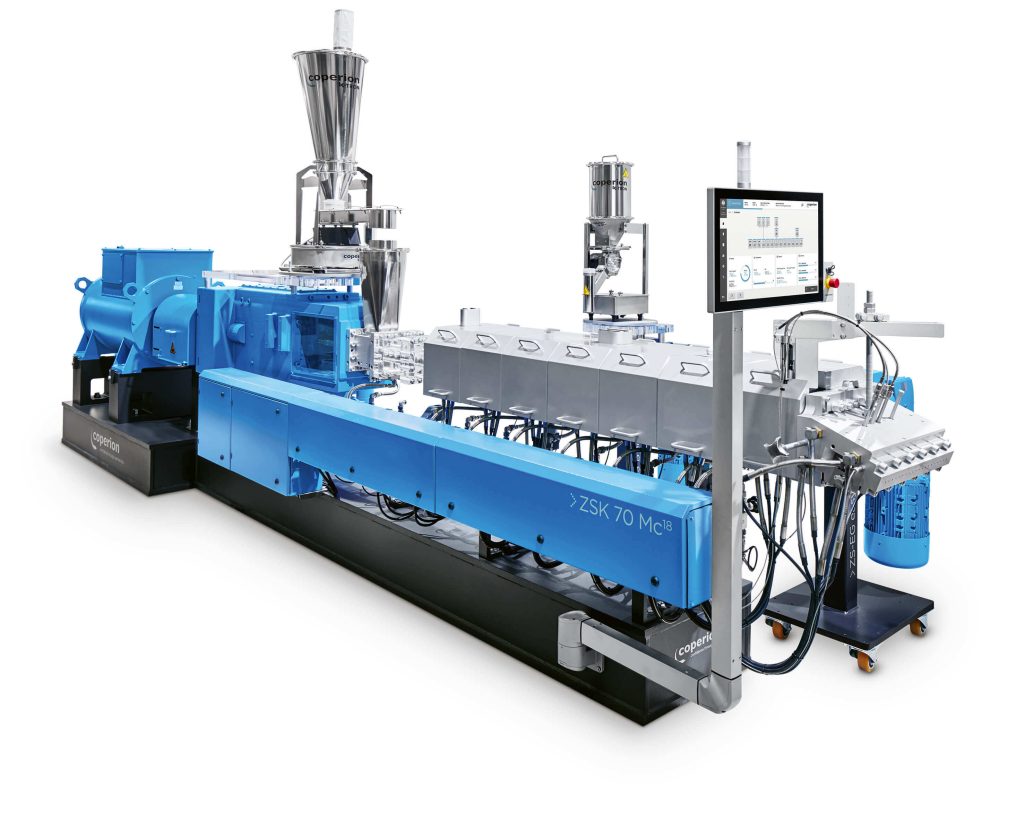
افزایش ظرفیت اکسترودر با شناسایی و رفع عامل محدودکننده خط آغاز میشود. خوراکدهی، توان و گشتاور، کیفیت ذوب، فشار، گازگیری، سرمایش و تجهیزات پاییندست میتوانند ظرفیت را محدود کنند. افزایش خروجی زمانی موفق است که محصول قابلفروش بیشتری تولید شود و کیفیت و پایداری فرایند حفظ شوند.
بالابردن دور مارپیچ ممکن است خروجی لحظهای را بیشتر کند، اما اگر ضایعات، توقف یا نوسان کیفیت افزایش یابد، بهرهوری واقعی خط الزاماً بهتر نمیشود. برای تصمیمگیری، باید عملکرد کل خط را اندازهگیری کرد.
ظرفیت اکسترودر با بهرهوری خط چه تفاوتی دارد؟
ظرفیت اکسترودر معمولاً با خروجی جرمی بر حسب کیلوگرم بر ساعت بیان میشود. بهرهوری خط به مقدار محصول تأییدشده، زمان تولید، ضایعات و منابع مصرفشده وابسته است.
دو شاخص کاربردی را جداگانه ثبت کنید:
• خروجی پایدار: مقدار تولید در زمان کارکرد پایدار دستگاه.
• نرخ تولید مفید: وزن محصول تأییدشده تقسیم بر زمان برنامهریزیشده تولید، با احتساب توقفها.
برای مثال، فرض کنید خط در یک شیفت هشتساعته، شش ساعت با خروجی ۲۰۰ کیلوگرم بر ساعت کار کرده و ۵ درصد محصول آن ضایعات بوده است. در این شرایط، محصول تأییدشده ۱۱۴۰ کیلوگرم و نرخ تولید مفید ۱۴۲٫۵ کیلوگرم بر ساعت خواهد بود.
این مثال فرضی نشان میدهد که کاهش توقف و ضایعات میتواند بدون تغییر ظرفیت اسمی دستگاه، تولید مفید را افزایش دهد.
چرا ظرفیت واقعی از ظرفیت اسمی کمتر است؟
ظرفیت اعلامشده دستگاه به شرایط آزمون و ویژگیهای محصول وابسته است. نوع پلیمر، فرمولاسیون، چگالی تودهای خوراک، هندسه مارپیچ، فشار خروجی و کیفیت مورد انتظار بر ظرفیت واقعی اثر میگذارند.
در اکسترودر دومارپیچ، حجم آزاد مارپیچ و قابلیت انتقال گشتاور نیز از عوامل مهم طراحی هستند. بنابراین، ظرفیت یک دستگاه برای تولید مستربچ پرشده، کامپاند مهندسی و مواد بازیافتی الزاماً یکسان نیست.
مقایسه ظرفیت باید برای مواد، مشخصات محصول و معیارهای پذیرش قابلمقایسه انجام شود.
گلوگاههای افزایش ظرفیت اکسترودر
برای شروع، مشخص کنید با افزایش خوراک یا خروجی، کدام بخش زودتر از محدوده قابلقبول خارج میشود.
| بخش خط | نشانه احتمالی محدودیت | بررسی اولیه |
| خوراکدهی | نوسان خروجی یا نرسیدن به خوراک هدف | جریانپذیری، پلزدن و عملکرد فیدر |
| ذوب و اختلاط | مواد ذوبنشده یا پراکنش نامناسب | تناسب مارپیچ، خوراک و شرایط فرایند |
| محرکه | بار بالا یا نوسان شدید گشتاور | حدود مجاز توان و گشتاور |
| فیلتراسیون و قالب | فشار بالا یا رشد سریع فشار | گرفتگی و افت فشار مسیر مذاب |
| گازگیری | خروج مواد از ونت یا باقیماندن مواد فرار | پرشدگی، خوراک و عملکرد خلأ |
| سرمایش | ناپایداری فیلم یا خنکنشدن محصول | ظرفیت انتقال حرارت |
| پاییندست | محدودیت رولپیچی یا گرانولسازی | ظرفیت و هماهنگی تجهیزات
|
این نشانهها تشخیص قطعی نیستند. برای مثال، فشار بالا میتواند به گرفتگی، ویژگیهای ماده یا شرایط مسیر مذاب مربوط باشد. پس از رفع یک محدودیت، ممکن است بخش دیگری گلوگاه شود؛ افزایش ظرفیت باید مرحلهای و همراه با ارزیابی مجدد انجام شود.
افزایش ظرفیت در خطوط تولید فیلم
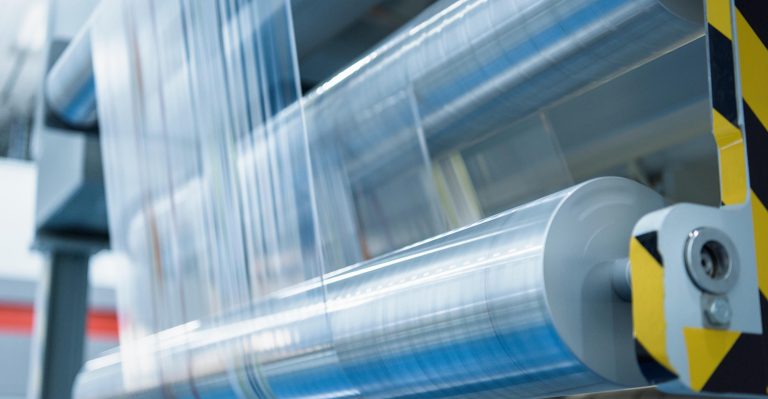
در خطوط فیلم، خروجی اکسترودر باید با سرمایش، کشش، کنترل ضخامت و رولپیچی هماهنگ باشد.
خوراکدهی و کیفیت مذاب را پایدار کنید
پیش از افزایش خروجی، نوسان ترکیب خوراک، تغییر بچ مواد، کیفیت مواد بازیافتی و وضعیت مارپیچ و سیلندر را بررسی کنید.
دماهای تنظیمشده روی کنترلر نیز جای اندازهگیری دمای واقعی مذاب را نمیگیرند. دمای مذاب، فشار و کیفیت فیلم باید در کنار مقدار تولید ثبت شوند.
ظرفیت سرمایش را بررسی کنید
در فیلم دمشی، ایررینگ و سامانه سرمایش داخلی حباب، در صورت وجود، باید توان دفع گرمای اضافی را داشته باشند. توزیع هوا، تمیزی مسیرها و پایداری حباب از نقاط بررسی هستند.
ارتقای سرمایش زمانی به افزایش خروجی کمک میکند که سرمایش عامل محدودکننده باشد؛ همین شرط در راهنمای فنی سازنده تجهیزات فیلم نیز مطرح شده است.
در فیلم کست، دما و عملکرد رول سرمایش، گردش آب و تماس فیلم با رول باید متناسب با خروجی ارزیابی شوند.
کشش و رولپیچی را متناسب کنید
برای افزایش تولید محصولی با عرض و ضخامت ثابت، سرعت خط باید متناسب با خروجی تنظیم شود. همزمان، یکنواختی ضخامت، پایداری فرایند و کیفیت رول کنترل شود.
خروجی بیشتر همراه با رول نامناسب، چروک یا افت خواص محصول، افزایش ظرفیت مفید محسوب نمیشود.
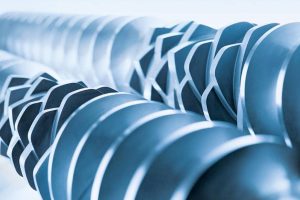
افزایش ظرفیت اکسترودر دومارپیچ در کامپاندینگ
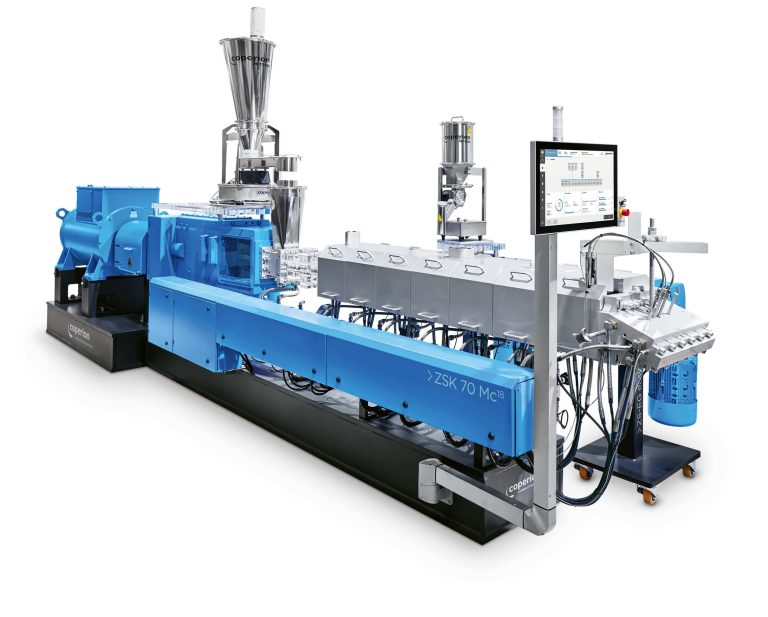
نمای مارپیچهای درهمرو؛ بررسی تناسب آرایش مارپیچ با مواد و وظایف فرایندی، بخشی از تحلیل ظرفیت است. منبع تصویر: Coperion.
در کامپاندینگ، افزایش خوراک باید با انتقال مواد، ذوب، اختلاط، گازگیری و گرانولسازی هماهنگ شود. کیفیت پراکنش و خواص محصول نیز باید در شرایط جدید تأیید شوند.
محدودیت خوراکدهی را از محدودیت محرکه جدا کنید
پودرهای کمچگال و خوراک با جریانپذیری ضعیف ممکن است پیش از رسیدن دستگاه به محدودیت گشتاور، ورود مواد را محدود کنند.
کالیبراسیون فیدر، نوسان خوراک، عملکرد سایدفیدر و مسیر خروج هوای همراه مواد را بررسی کنید. پایینبودن بار موتور بهتنهایی به معنی وجود ظرفیت قابلاستفاده در کل خط نیست.
آرایش مارپیچ را بر اساس فرمولاسیون بررسی کنید
عناصر انتقالی و اختلاطی باید متناسب با نیاز ماده انتخاب شده باشند. تغییر عناصر بدون شناخت علت محدودیت میتواند دمای مذاب، بار دستگاه یا کیفیت پراکنش را تغییر دهد.
در مستربچهای پرشده، ذرات درشت و پراکنش باید کنترل شوند. در کامپاندهای الیافدار نیز، در صورت ارتباط با مشخصات محصول، حفظ طول الیاف و خواص مکانیکی اهمیت دارد.
انرژی ویژه را همراه با کیفیت تحلیل کنید
انرژی مکانیکی ویژه یا SME، از نسبت توان مکانیکی انتقالیافته به مواد به خروجی جرمی به دست میآید. توان الکتریکی ورودی موتور با توان مکانیکی انتقالیافته یکسان نیست؛ مبنای محاسبه باید مشخص باشد.
کاهش انرژی ویژه بهتنهایی معیار موفقیت نیست. دمای مذاب، پراکنش و خواص محصول نیز باید در محدوده پذیرش باقی بمانند.
گازگیری و گرانولسازی را ارزیابی کنید
افزایش خوراک میتواند بار رطوبت و مواد فرار را بیشتر کند. عملکرد خلأ، وضعیت ونت و کیفیت محصول را همزمان بررسی کنید.
در پاییندست نیز ظرفیت سرمایش و گرانولساز اهمیت دارد. شکست رشته، گرانول چسبیده یا شکل نامنظم گرانول، از نشانههایی هستند که بررسی شرایط این بخش را ضروری میکنند.
پنج مرحله برای افزایش ظرفیت پایدار
۱. شرایط پایه را ثبت کنید
مواد و فرمولاسیون، خروجی، دور، بار محرکه، فشار و دمای مذاب را ثبت کنید. ضایعات، توقفها و نتایج کنترل کیفیت نیز بخشی از شرایط پایهاند.
۲. هدف و حدود پذیرش را تعیین کنید
هدف باید مشخص باشد؛ مانند افزایش تولید تأییدشده با حفظ ضخامت یا کیفیت پراکنش. حدود مجاز فشار، گشتاور، دور و دما را از مستندات دستگاه استخراج کنید.
۳. گلوگاه احتمالی را انتخاب کنید
برای عامل محدودکننده یک فرضیه بنویسید و مشخص کنید چه دادهای آن را تأیید یا رد میکند. تغییر همزمان چند متغیر اصلی، تحلیل نتیجه را دشوار میکند.
۴. آزمون کنترلشده انجام دهید
تغییر را مرحلهای انجام دهید و برای پایدارشدن خط و خروج مواد شرایط قبلی زمان کافی در نظر بگیرید. سپس اندازهگیری و نمونهبرداری کنید.
درصد افزایش خوراک یا دور باید متناسب با دستگاه و مواد انتخاب شود؛ نسخه ثابت برای همه خطوط مناسب نیست.
۵. نتیجه را در تولید ادامهدار تأیید کنید
عملکرد کوتاهمدت را با تولید طولانیتر مقایسه کنید. افزایش ظرفیت زمانی پذیرفتنی است که کیفیت تکرارپذیر باشد و ضایعات، توقف و هزینه تولید نیز ارزیابی شده باشند.
اشتباهات رایج در افزایش ظرفیت
• افزایش دور پیش از شناخت عامل محدودکننده؛
• بالابردن دما بدون بررسی دمای واقعی مذاب؛
• تغییر فیلتراسیون بدون ارزیابی کیفیت محصول؛
• مقایسه خروجی فرمولاسیونهای متفاوت؛
• تغییر همزمان چند تنظیم اصلی؛
• توجه به کیلوگرم بر ساعت و نادیدهگرفتن ضایعات؛
• ارتقای اکسترودر بدون بررسی پاییندست.
پرسشهای متداول
آیا افزایش دور مارپیچ همیشه ظرفیت را بیشتر میکند؟
خیر. نتیجه به شرایط خوراکدهی، ماده و محدودیتهای خط وابسته است. افزایش دور باید با کنترل بار محرکه، دمای مذاب و کیفیت محصول همراه باشد.
آیا بدون خرید دستگاه جدید میتوان تولید را افزایش داد؟
در بعضی خطوط، کاهش توقف، پایدارسازی خوراک یا رفع محدودیت سرمایش و پاییندست مؤثر است. در موارد دیگر، محدودیت به مشخصات تجهیزات مربوط است و ارتقا لازم میشود.
چند درصد افزایش ظرفیت امکانپذیر است؟
بدون شناخت دستگاه، مواد، محصول و شرایط تولید نمیتوان درصد قابلاعتمادی اعلام کرد. مقدار افزایش باید با آزمون و تأیید کیفیت تعیین شود.
بهترین معیار ارزیابی چیست؟
نرخ تولید محصول تأییدشده، همراه با ضایعات، توقف و انرژی مصرفی بهازای محصول قابلفروش، تصویر کاربردیتری از نتیجه ارائه میدهد.
آموزش عیب یابی فیلم و کامپاند
برای افزایش ظرفیت، باید رابطه میان مواد، تنظیمات فرایند، تجهیزات و کیفیت محصول را شناخت. آموزش عیبیابی به تیم تولید کمک میکند نشانهها را تحلیل کند، گلوگاه را پیدا کند و نتیجه اقدامات اصلاحی را با داده بسنجد.
برای دریافت اطلاعات آموزش عیب یابی فیلم و کامپاند، با پلینگار در ارتباط باشید.