تنظیم دمای اکسترودر باید بر اساس گرید مواد، طراحی دستگاه و دمای واقعی مذاب انجام شود. دمای مناسب، شرایطی ایجاد میکند که مواد بهاندازه کافی ذوب و یکنواخت شوند، بدون آنکه تخریب حرارتی، بار مکانیکی نامناسب یا افت کیفیت محصول ایجاد شود.
برای رسیدن به این شرایط، واردکردن چند عدد روی کنترلر کافی نیست. دور مارپیچ، مقدار خوراک، فشار، زمان ماند و عملکرد سرمایش نیز بر وضعیت حرارتی مواد اثر میگذارند. به همین دلیل، یک پروفایل دمایی ثابت برای همه خطوط فیلم و کامپاند مناسب نیست.
تفاوت دمای تنظیمی، دمای سیلندر و دمای مذاب چیست؟
در تحلیل عملکرد اکسترودر، سه عدد را باید از یکدیگر جدا کرد:
| نوع دما | مفهوم | کاربرد |
| دمای تنظیمی | عدد هدف واردشده در کنترلر هر زون | تعیین فرمان گرمایش و سرمایش |
| دمای اندازهگیریشده سیلندر | دمای محل نصب حسگر در بدنه | کنترل وضعیت حرارتی همان ناحیه |
| دمای واقعی مذاب | دمای جریان پلیمر در محل اندازهگیری | ارزیابی شرایط حرارتی مواد |
حسگر بدنه، دمای تمام جریان مذاب را اندازه نمیگیرد. همچنین، بخشی از انرژی مکانیکی منتقلشده از مارپیچ به مواد به گرما تبدیل میشود؛ بنابراین، دمای مذاب میتواند از دماهای تنظیمی بالاتر باشد. راهنمای فنی Dynisco نیز بر اهمیت دمای مذاب و نقش گرمای مکانیکی در کارکرد اکسترودر تأکید میکند.
اگر نمایشگرهای دستگاه پایدارند اما کیفیت محصول تغییر میکند، بررسی را به دماهای روی تابلو محدود نکنید.
چرا تنظیم دمای اکسترودر بر بهرهوری اثر دارد؟
شرایط حرارتی بر ویسکوزیته، ذوب، اختلاط، فشار و شکلدهی محصول اثر میگذارد. تنظیم نامتناسب میتواند ظرفیت قابلاستفاده خط را کاهش دهد یا ضایعات را بیشتر کند.
دمای پایینتر از نیاز فرایند
بسته به ماده و شرایط دستگاه، ممکن است با این نشانهها همراه شود:
• ذوب ناقص یا ناهمگنی مذاب؛
• افزایش مقاومت جریان، فشار یا بار محرکه؛
• اختلاط و پراکنش نامناسب؛
• نوسان خروجی یا دشواری شکلدهی.
دمای بالاتر از محدوده مناسب
ممکن است احتمال این مشکلات را افزایش دهد:
• تخریب پلیمر یا افزودنیهای حساس؛
• تغییر رنگ، بو و تولید مواد فرار؛
• کاهش ویسکوزیته و تغییر رفتار شکلدهی؛
• افت پایداری فیلم یا افزایش بار سرمایش.
این نشانهها اختصاصی نیستند. برای مثال، بوی نامطلوب میتواند به آلودگی خوراک و مواد فرار نیز مربوط باشد؛ مشاهده یک عیب، بهتنهایی دلیل تغییر دما نیست.
دمای مناسب اکسترودر را چگونه تعیین کنیم؟
۱. از اطلاعات گرید مواد شروع کنید
راهنمای فرایندی تأمینکننده، نقطه شروع انتخاب دماست. نام عمومی پلیمر، مانند PE یا PP، برای تعیین تنظیمات کافی نیست. این موارد را مشخص کنید:
• گرید و ویژگیهای جریانپذیری؛
• ترکیب مواد و درصد بازیافتی؛
• نوع و مقدار پرکننده و افزودنی؛
• حساسیت به رطوبت و سابقه خشککردن؛
• محدودیت حرارتی اجزای فرمولاسیون.
در مواد بازیافتی، تغییر ترکیب و سابقه حرارتی خوراک نیز باید در ارزیابی لحاظ شود.
۲. شرایط دستگاه را در نظر بگیرید
یک ماده در دو اکسترودر مختلف الزاماً با تنظیمات یکسان، دمای مذاب یکسانی نخواهد داشت. قطر و هندسه مارپیچ، طول فرایندی، آرایش عناصر، دور، خوراک و مقاومت مسیر خروجی بر نتیجه اثر دارند.
۳. پروفایل اولیه را با اندازهگیری اصلاح کنید
پروفایل پیشنهادی سازنده مواد یا دستور تولید معتبر را اجرا کنید؛ سپس دمای مذاب، فشار، بار محرکه و کیفیت محصول را بسنجید. تنظیم نهایی باید از این دادهها به دست آید.
نقش نواحی مختلف در تنظیم دما
| ناحیه | هدف اصلی | نکته بررسی |
| گلویی خوراک | ورود پایدار مواد | وضعیت سرمایش و جلوگیری از چسبیدن یا پلزدن خوراک |
| زونهای ابتدایی | انتقال و آغاز فرایند ذوب | تناسب با سازوکار انتقال جامدات دستگاه |
| ناحیه ذوب و اختلاط | تکمیل ذوب و یکنواختسازی | دمای مذاب، بار مکانیکی و کیفیت اختلاط |
| زونهای انتهایی | آمادهسازی مذاب برای خروج | جلوگیری از افزایش حرارت غیرضروری |
| آداپتور، فیلتر و قالب | انتقال و توزیع پایدار مذاب | افت فشار، نقاط سرد و ماندگاری مواد |
گلویی خوراک با نخستین زون گرمشونده سیلندر یکسان نیست. وضعیت حرارتی هرکدام باید متناسب با طراحی دستگاه بررسی شود؛ بهویژه در اکسترودرهای دارای ناحیه خوراک شیاردار.
آیا دمای زونها باید همیشه افزایشی باشد؟
خیر. پروفایل افزایشی، تخت یا کاهشی میتواند در شرایط مشخص کاربرد داشته باشد. انتخاب آن به ماده، طراحی مارپیچ و سهم انرژی مکانیکی در فرایند وابسته است.
برای مثال، در ناحیهای که گرمای مکانیکی زیادی ایجاد میشود، ممکن است سرمایش فعال لازم باشد. در مقابل، پایینآوردن بیشازحد دمای همان ناحیه میتواند مقاومت جریان را افزایش دهد.
پس معیار انتخاب پروفایل، رسیدن به ذوب مناسب، دمای مذاب قابلقبول و تولید پایدار است؛ شکل ظاهری اعداد روی تابلو معیار کافی نیست.
تنظیم دمای اکسترودر در خطوط فیلم
در تولید فیلم، شرایط حرارتی باید با شکلدهی، سرمایش و کشش هماهنگ باشد.
فیلم دمشی
دمای مذاب بر ویسکوزیته و رفتار حباب اثر میگذارد. هنگام تنظیم، همزمان این موارد را بررسی کنید:
• پایداری حباب و خط انجماد؛
• یکنواختی ضخامت؛
• ظاهر فیلم و عیوب قابلمشاهده؛
• فشار و نوسان خروجی؛
• ظرفیت ایررینگ و سرمایش داخلی، در صورت وجود.
ناپایداری حباب همیشه با کاهش دما برطرف نمیشود. مواد، سرمایش، کشش و نسبتهای فرایندی نیز باید بررسی شوند.
فیلم کست
در فیلم کست، دمای مذاب را همراه با شرایط قالب، فاصله هوایی، سرعت خط و عملکرد رول سرمایش ارزیابی کنید.
بهبود ظاهر با افزایش دما، اگر با افت خواص یا محدودیت سرمایش همراه شود، اصلاح کامل فرایند محسوب نمیشود.
فیلم چندلایه
دمای هر اکسترودر باید با ماده همان لایه متناسب باشد. در ادامه، شرایط حرارتی مشترک فیدبلاک یا قالب نیز باید برای مجموعه مواد قابلقبول باشد.
در ساختارهای چندپلیمری، اختلاف رفتار جریان و حساسیت حرارتی لایهها میتواند دامنه تنظیمات مناسب را محدود کند.
تنظیم دمای اکسترودر دومارپیچ در کامپاندینگ
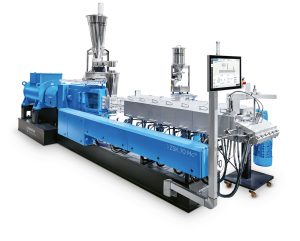
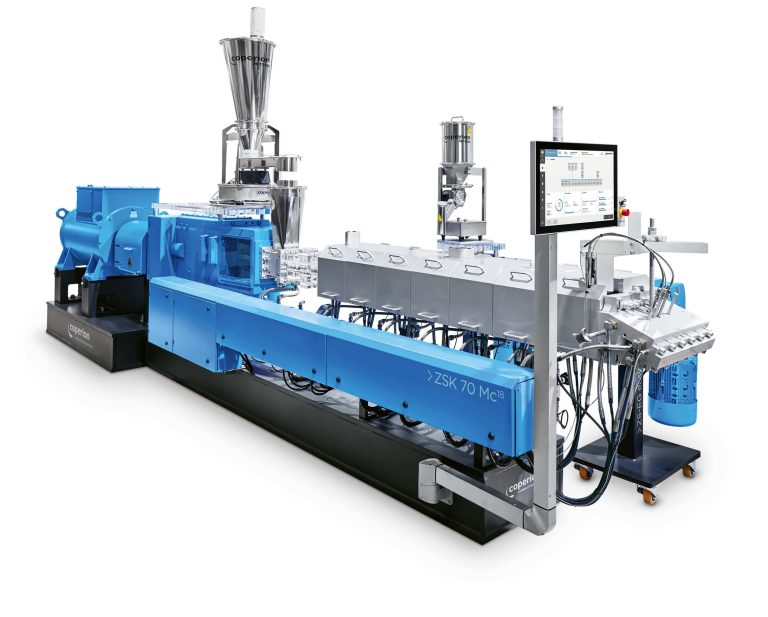
آرایش مارپیچ و شرایط خوراکدهی در تحلیل دمای مذاب اهمیت دارند. تصویر: Coperion.
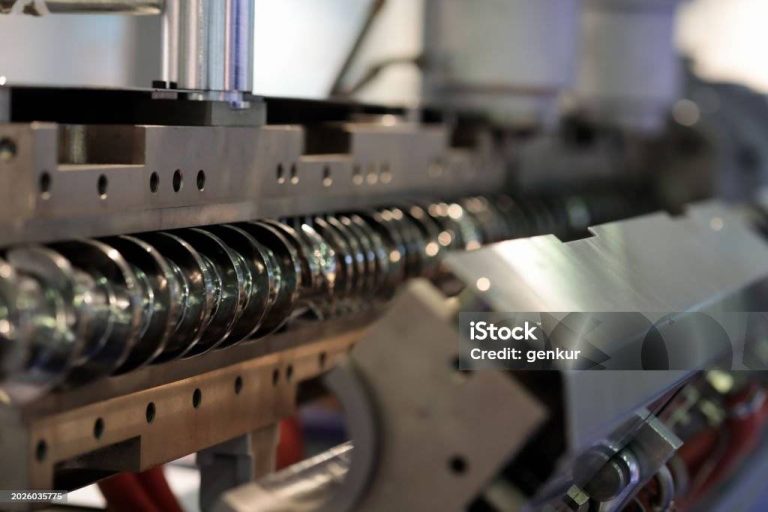
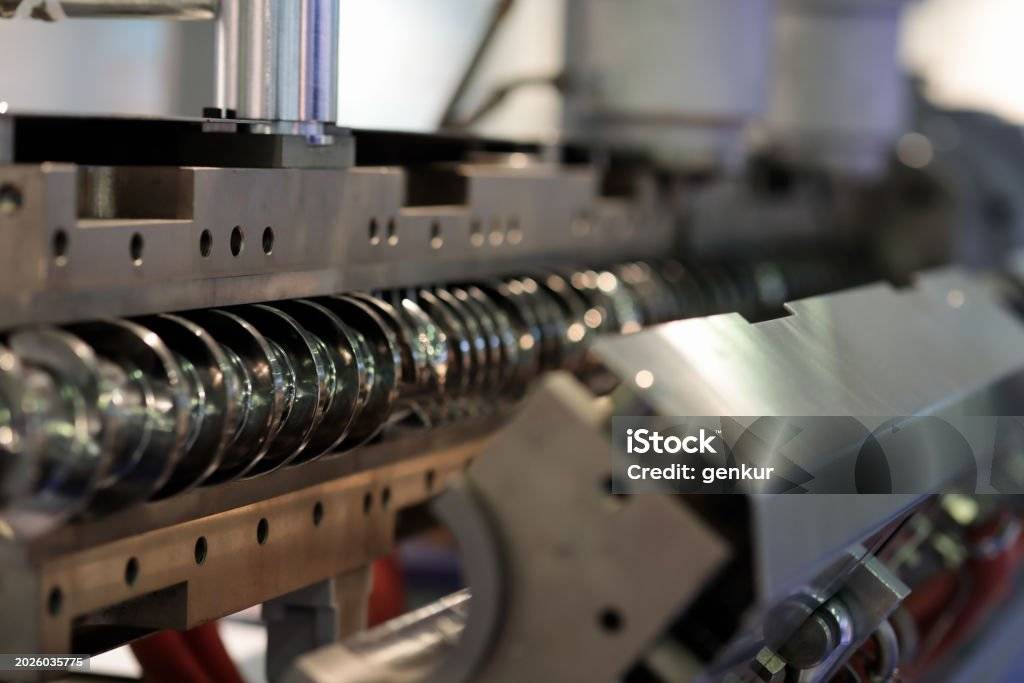
در اکسترودر دومارپیچ، نواحی انتقال، ذوب، اختلاط و گازگیری وظایف متفاوتی دارند. ساختار ماژولار این تجهیزات امکان تنظیم مستقل دمای بدنهها و استفاده از گرمایش و سرمایش را فراهم میکند.
برای تنظیم دمای کامپاندینگ، چهار موضوع را همزمان بررسی کنید:
دور و خوراک: تغییر آنها میتواند پرشدگی، انرژی مکانیکی و زمان ماند را تغییر دهد. نتیجه حرارتی باید اندازهگیری شود.
آرایش مارپیچ: عناصر اختلاطی و محدودکننده جریان میتوانند شرایط تولید گرما را تغییر دهند. دمای بالای مذاب همیشه با کمکردن ستپوینت حل نمیشود.
مواد حساس: ورود افزودنی یا جزء حساس باید با نیاز اختلاط و تحمل حرارتی آن هماهنگ باشد.
گازگیری: تنظیم دما جای خشککردن صحیح یا عملکرد مناسب خلأ را نمیگیرد. در پلیمرهای حساس به رطوبت، این موضوع اهمیت بیشتری دارد.
عیبیابی مشکلات حرارتی اکسترودر
| نشانه | احتمالهای قابل بررسی | اقدام تشخیصی |
| دمای مذاب بالا با وجود کاهش ستپوینت | گرمای مکانیکی، سرمایش ناکافی، خطای سنجش | بررسی دور، خوراک، بار و سامانه سرمایش |
| نوسان دمای یک زون | حسگر، کنترلر، هیتر یا سرمایش | تطبیق دما با فرمان خروجی کنترلر |
| افزایش فشار و بار | ویسکوزیته، ذوب نامناسب یا گرفتگی | بررسی همزمان دمای مذاب و مسیر خروجی |
| ذرات ذوبنشده یا ژل | ذوب ناکافی، آلودگی یا تخریب | شناسایی نوع عیب پیش از تغییر دما |
| تغییر رنگ و بو | دما و زمان ماند، آلودگی یا افزودنی | بررسی سابقه خوراک و نقاط ماندگاری |
| نوسان خروجی | خوراکدهی، انتقال جامدات یا ناپایداری حرارتی | ثبت همزمان خوراک، فشار و دما |
ژل، ذره ذوبنشده و آلودگی، یک مسئله واحد نیستند. بالابردن دما بدون تشخیص نوع عیب ممکن است بیاثر باشد یا مشکل را تشدید کند.
روش مرحلهای تنظیم دمای اکسترودر
مرحله اول: شرایط پایه را ثبت کنید
گرید و فرمولاسیون، مقدار خوراک، دور، دماهای تنظیمی و واقعی زونها، دمای مذاب، فشار و بار محرکه را ثبت کنید. نمونه محصول و نتایج کنترل کیفیت را نگه دارید.
مرحله دوم: صحت تجهیزات را بررسی کنید
از عملکرد حسگرها، هیترها و سرمایش مطمئن شوید. خرابی کنترل دما را نباید با تغییر فرمولاسیون یا تنظیمات جبران کرد.
مرحله سوم: هدف تغییر را مشخص کنید
مثلاً کاهش دمای مذاب، بهبود ذوب یا کاهش نوسان را هدف قرار دهید و معیار پذیرش آن را بنویسید.
مرحله چهارم: تغییر محدود و قابلردیابی انجام دهید
یک ناحیه یا مجموعه مرتبط را با منطق مشخص تغییر دهید. مقدار تغییر باید با حساسیت ماده و دستورالعمل معتبر متناسب باشد.
مرحله پنجم: برای پاسخ فرایند زمان بدهید
انتقال حرارت بدنه و عبور مواد فوری نیست. پس از تثبیت شرایط، اندازهگیری و نمونهبرداری را تکرار کنید.
مرحله ششم: نتیجه را تأیید و مستند کنید
تنظیم جدید باید در تولید ادامهدار، کیفیت و پایداری قابلقبول ایجاد کند. شرایط تأییدشده را همراه با مشخصات مواد و دستگاه ثبت کنید.
تنظیم دما در راهاندازی و توقف
رسیدن نمایشگر به عدد هدف، بهتنهایی اثبات نمیکند همه اجزای مسیر مذاب برای راهاندازی آمادهاند. زمان همدمایی و ترتیب شروع باید مطابق دستورالعمل دستگاه و ماده باشد.
در توقف نیز مدت ماندگاری مواد و حساسیت آنها اهمیت دارد. نگهداشتن طولانی مواد در شرایط حرارتی نامناسب میتواند کیفیت راهاندازی بعدی را تحتتأثیر قرار دهد. روش کاهش دما، تخلیه یا پاکسازی باید برای همان ماده تعیین شود.
پرسشهای متداول
دمای مناسب اکسترودر پلیاتیلن یا پلیپروپیلن چقدر است؟
عدد واحدی وجود ندارد. گرید، فرمولاسیون، دستگاه و محصول تعیینکنندهاند. از راهنمای همان گرید شروع کنید و تنظیم را با دمای واقعی مذاب و کیفیت محصول تأیید کنید.
چرا دمای مذاب از دمای تنظیمی بیشتر است؟
انرژی مکانیکی مارپیچ در مواد به گرما تبدیل میشود. محل و روش اندازهگیری نیز بر عدد ثبتشده اثر دارد.
آیا کاهش دمای سیلندر همیشه دمای مذاب را کم میکند؟
خیر. نتیجه به انتقال حرارت و تغییر مقاومت و بار مکانیکی وابسته است. کاهش ستپوینت باید با اندازهگیری ارزیابی شود.
آیا افزایش دما مصرف انرژی را کاهش میدهد؟
الزاماً خیر. انرژی هیتر، محرکه و سرمایش باید در کنار تولید قابلفروش بررسی شود.
آموزش عیب یابی فیلم و کامپاند
تنظیم دمای اکسترودر زمانی مؤثر است که ارتباط مواد، مارپیچ، خوراکدهی، فشار و کیفیت محصول شناخته شود. آموزش عیبیابی به تیم تولید کمک میکند علت مشکل را بررسی کند و تنظیمات را بر اساس داده اصلاح کند.
برای دریافت اطلاعات آموزش عیب یابی فیلم و کامپاند، با پلینگار در ارتباط باشید.